Empat Keperluan Utama Untuk Penyaduran Elektro Pengikat Skru
Sep 04, 2026
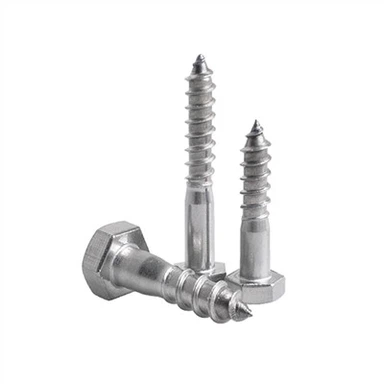
Kebanyakanpengikat skrumemerlukan rawatan penyaduran permukaan. Penyaduran elektrik bukan sahaja menambah baik penampilan pengikat tetapi juga berkesan meningkatkan rintangan karat dan rintangan kakisan. Kualiti salutan elektroplating dinilai terutamanya oleh penampilan permukaan dan rintangan kakisan. Prestasi kakisan disahkan melalui ujian semburan garam yang mensimulasikan keadaan perkhidmatan sebenar. Kualiti siap pengikat saduran dikawal ketat dalam empat aspek utama berikut.

1. Keperluan Penampilan Elektroplating
Permukaan saduran elektrik hendaklah bebas daripada salutan separa yang hilang, terbakar, kekasaran, kusam, mengelupas, berkerak dan jaluran yang jelas. Kecacatan seperti lubang jarum, lubang, sisa penyaduran hitam, filem pempasifan longgar, retak, pengelupasan filem dan tanda pasif yang teruk adalah dilarang. Salutan keseluruhan hendaklah seragam, bersih dan konsisten dalam warna.
2. Keperluan Ketebalan Salutan
Hayat perkhidmatan pengikat dalam persekitaran yang menghakis dikaitkan secara positif dengan ketebalan salutan. Ketebalan ekonomi yang disyorkan untuk salutan saduran konvensional berjulat dari 4 hingga 12 μm (0.00015 hingga 0.0005 inci).
Piawaian ketebalan galvanizing hot-dip: Untuk pengikat dengan diameter nominal lebih kecil daripada 3/8 inci, ketebalan salutan purata hendaklah tidak kurang daripada 54 μm dan ketebalan minimum tidak kurang daripada 43 μm. Untuk pengikat dengan diameter nominal 3/8 inci atau lebih besar, ketebalan salutan purata hendaklah tidak kurang daripada 43 μm dan ketebalan minimum tidak kurang daripada 37 μm.
3. Keperluan Keseragaman Agihan Salutan
Proses penyaduran yang berbeza menampilkan ciri pemendapan logam yang berbeza, menghasilkan pengedaran salutan yang berbeza pada permukaan pengikat. Dalam penyaduran elektrik konvensional, pemendapan logam tidak sekata. Tepi dan sudut cenderung membentuk salutan yang lebih tebal. Pada bahagian berulir, salutan paling tebal pada puncak benang, secara beransur-ansur menipis di sepanjang rusuk benang, dan paling nipis pada akar benang.
Galvanizing hot-dip memberikan taburan yang bertentangan: salutan tebal terbentuk pada sudut dalam dan akar benang. Galvanizing mekanikal mengikut corak pemendapan yang serupa dengan galvanizing hot-dip, namun menghasilkan permukaan yang lebih licin dan ketebalan salutan yang ketara lebih seragam di seluruh bahagian.
4. Keperluan Pencegahan Kerosakan Hidrogen
Semasa proses penjerukan, penyahgris dan penyaduran elektrik, permukaan pengikat mudah menyerap atom hidrogen, yang terperangkap di bawah salutan logam termendap. Apabila pengikat diketatkan, tegasan pekat memacu hidrogen ke arah kawasan tekanan tinggi, menghasilkan tekanan dalaman yang berlebihan dan memulakan retakan mikro. Hidrogen yang sangat aktif secara berterusan menembusi retakan yang baru terbentuk, mewujudkan mekanisme kegagalan kitaran pengumpulan tekanan, perambatan retak dan penyusupan hidrogen, yang akhirnya membawa kepada keretakan rapuh. Kegagalan ini biasanya berlaku dalam beberapa jam selepas aplikasi beban pertama.
Untuk menghapuskan risiko kerosakan hidrogen,pengikatmesti dibakar serta-merta selepas penyaduran elektrik untuk membebaskan hidrogen dalaman. Proses pembakar standard dilakukan pada suhu 176–190 darjah (375–400 ℉) selama 3–24 jam untuk meresap sepenuhnya hidrogen dan mengelakkan patah embrittlement.
Ringkasnya, kecacatan penampilan, ketebalan salutan yang tidak mematuhi, pengagihan salutan yang tidak sekata dan risiko pereputan hidrogen adalah empat punca utama pengikat saduran tidak berkelayakan dan mesti dikawal dengan ketat semasa pengeluaran.